

Læg et let spunbond-ark fra en indkøbspose ved siden af et tykt nålestanset geotekstil, og du ser på to helt forskellige familier af nonwoven-stof, selvom ingen af dem indeholder en enkelt vævet tråd. Kerneforskellen kan angives i én sætning: spunbond stof er lavet af kontinuerlige filamenter ekstruderet fra smeltet polymer og bundet med varme, mens nålestanset stof er lavet af korte korte fibre kartet til en bane og mekanisk sammenfiltret af modhager. Alt det praktiske følger af den enkelte forskel: det opnåelige vægtområde, styrkeprofil, porøsitet, råmaterialemuligheder, investeringsniveau og i sidste ende de slutprodukter, som hvert stof kan tjene. Denne guide gennemgår begge processer, sammenligner egenskaberne side om side og afsluttes med en købstjekliste, du kan anvende, før du forpligter dig til en af teknologierne.
To processer, to logikker: filamenter vs hæftefibre
Spunbond-processen: polymer til stof i én linje
Spunbond-produktion starter med polymerpellets, oftest polypropylen (PP) eller polyester (PET). Pellets smeltes og ekstruderes gennem en spindedyse med hundredvis af bittesmå huller, der danner kontinuerlige filamenter. Disse filamenter strækkes med højhastighedsluft for at orientere polymerkæderne - det trin, der giver spunbond dens gode trækstyrke for dens vægt - og afsættes derefter tilfældigt på et bevægeligt bælte. Banen bindes med det samme, normalt med varme kalandervalser, der svejser filamentkrydsninger til små bindingspunkter, hvorfor en spunbond-overflade viser et regelmæssigt mønster af prikker. Fordi spinding, baneformning og limning sker på én integreret linje ved høj hastighed, er spunbond meget effektivt til lette stoffer, typisk fra omkring 10 til 200 gsm.
Nålestansningsprocessen: kartning, krydslapning og modhager
Nålestanset stof tager den modsatte vej: det starter fra baller af korte fibre - kortklippede fibre som polyester og polypropylen plus naturlige eller genbrugsfibre som uld og jute. Ballerne åbnes først og blandes i en fiberblandemaskine , fordi en jævn fiberblanding er det, der holder de endelige webegenskaber ensartede. Blandingen kartes til en let bane, som derefter krydslappes - foldet lag på lag - for at opbygge vægt og loft før limning.
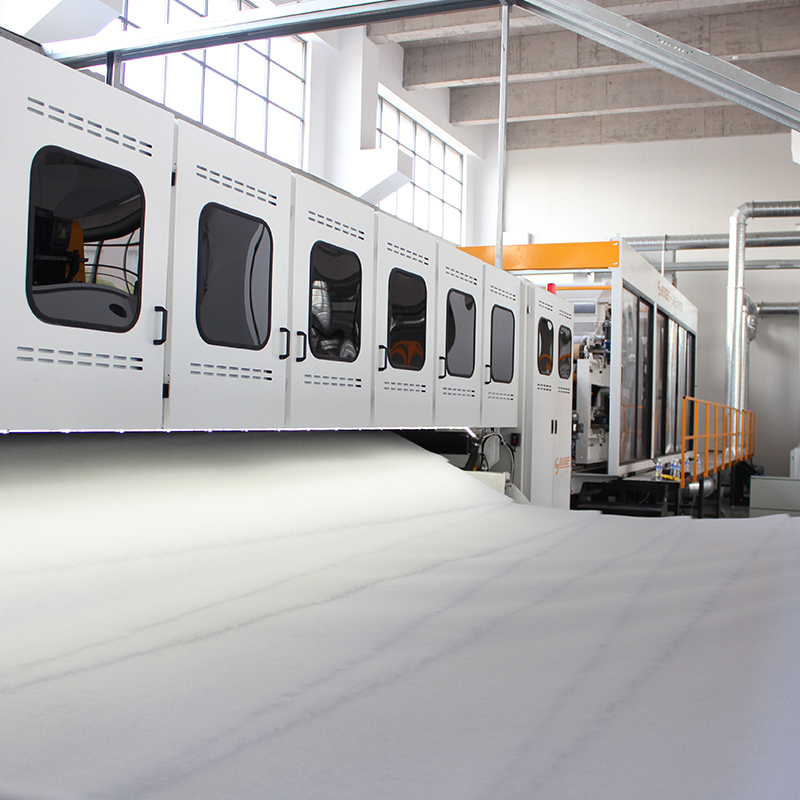 HYPW Cross Lapper til Uniform Fiber Batt Building Før nålestansning skal kartede baner foldes i lag for at nå den nødvendige vægt og loft. Denne krydslap folder baner jævnt med servokontrol og antistatiske gardiner, hvilket giver ensartede, glatte batts klar til limning. Se produkt →
Bindingstrinnet er det, der giver stoffet sit navn. En nålevæv driver tusindvis af med modhager ind og ud af nettet; modhagerne fanger fibre og trækker dem gennem lagene og låser strukturen mekanisk sammen uden lim eller varme. Tykkelse, tæthed og styrke kan indstilles gennem nåledensitet, indtrængningsdybde og fiberblanding.
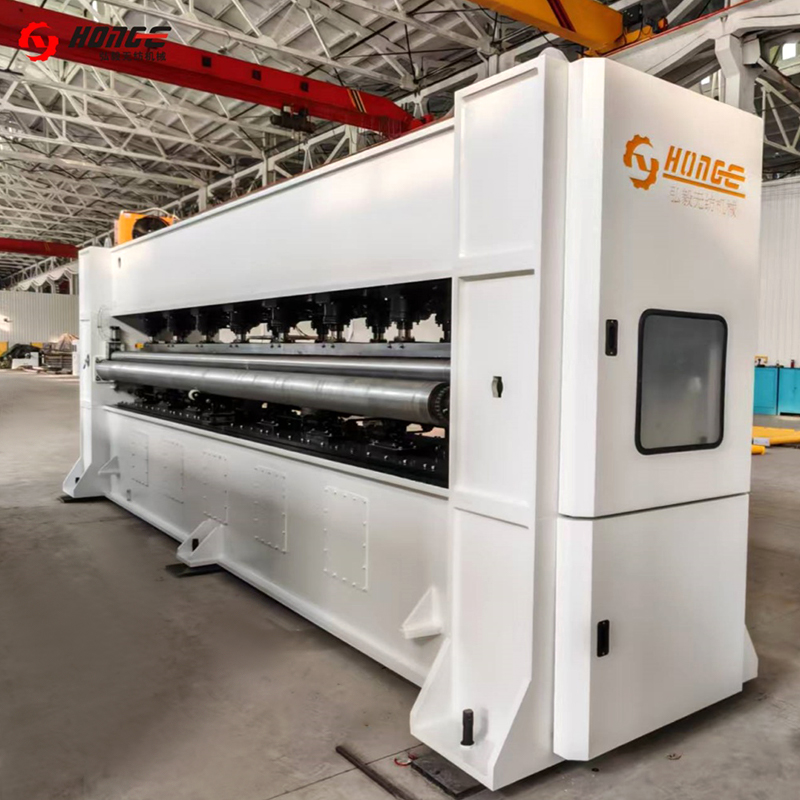 HYZC nålestansemaskine til stoflimning Dette er maskinen, der mekanisk låser den lagdelte bane med modhager, uden behov for lim eller varme. Med arbejdsbredder op til 8500 mm og justerbar nåletæthed og -slag styrer den tykkelse, tæthed og styrke. Se produkt →
Efter nålning tilføjer mange producenter varmeindstilling, strygning eller kalandrering for at stabilisere dimensionerne og glatte overfladen, og derefter vikle og skære stoffet i bredden.
Ejendomssammenligning på et øjeblik
Fordi det ene stof er bundet af smeltende filamenter og det andet ved at sammenfiltre korte fibre, overlapper deres kommercielle profiler næppe. Tabellen nedenfor opsummerer de forskelle, købere oftest har brug for at sammenligne.
| Ejendom | Spunbond nonwoven | Nålestanset nonwoven |
|---|---|---|
| Fiberform | Kontinuerlige filamenter | Korte korte fibre |
| Bindingsmetode | Termisk: varmekalendervalser svejser filamentkrydsninger | Mekanisk: nåle med modhager låser fibre sammen |
| Typisk basisvægt | Omkring 10-200 gsm | Omkring 80-1500 gsm |
| Tykkelse og loft | Tynd, flad, tæt | Tyk, høj, komprimerbar |
| Overflade look | Glat, med regelmæssige bindingspunkter | Fuzzy, filt-agtig |
| Porøsitet | Lav til moderat | Høj |
| Råvarer | Kun spinbare polymerer (PP, PET) | PET, PP, blandinger, naturlige og genbrugsfibre |
| Linjehastighed | Meget høj | Moderat |
| Typiske slutanvendelser | Hygiejne, medicinsk, tasker, landbrugsbetræk | Geotekstiler, biler, tæpper, filtrering, vat |
Vægtintervallerne forklarer det meste af skellet. En spunbond line er optimeret til tynde, ensartede pladevarer; at presse den til tunge vægte bliver uøkonomisk, fordi produktionen i kvadratmeter kollapser. En nålestanset linje derimod skalerer let til tungt stof - du tilføjer blot vævslag med krydslappen og øger nålegennemtrængningen - hvilket er grunden til, at den dominerer enhver påføring over ca. 200 g/m2.
Hvor hvert stof vinder
Spunbond-territorium: let, hurtigt, højt volumen
Spunbond er standardvalget, uanset hvor stof forbruges pr. kvadratmeter i store mængder og med lav vægt: hygiejneprodukter såsom blebaglagner, medicinske kjoler og emballage, genanvendelige indkøbsposer, afgrødeomslag og bagside- eller foringslag til møbler og gulve. Dens kontinuerlige filamenter leverer pålidelig trækstyrke selv ved 15-30 gsm, og den hurtige, fuldt integrerede linje holder enhedsomkostningerne lave. Hvad spunbond ikke gør godt, er bulk: det kan ikke økonomisk producere tykke, høje, komprimerbare strukturer.
Nålestanset område: tykt, porøst, fiberfleksibelt
Nålestansede stoffer vinder overalt, hvor tykkelse, permeabilitet og råmaterialefleksibilitet betyder mere end hastighed. Typiske eksempler omfatter geotekstiler til vej-, jernbane- og dræningsarbejder, indvendige dele til biler såsom bagagerumsforinger, undertæppepuder og isoleringspaneler, nålefilt-tæpper, støvfiltermedier, vat og polstring og baser til syntetisk læder. En yderligere fordel er, at processen accepterer fibre, som en spindedyse ikke kan håndtere - grove, naturlige, genbrugte eller blandede fibre - hvilket sænker materialeomkostningerne og understøtter mål for genanvendt indhold. Skemaet nedenfor giver et illustrativt billede af, hvordan nålestanset output typisk fordeles på tværs af slutanvendelser.
- Geotekstiler og civile: 30 %
- Bilinteriør: 25 %
- Tæppe og gulv: 20%
- Filtrering: 15 %
- Sengetøj og møbler: 10%
Omkostnings-, hastigheds- og indkøbsrisici
Fra et udstyrskøbers perspektiv sidder de to teknologier i hver sin ende af investeringsskalaen. En spunbond-linje er et enkelt, komplekst system med høj kapacitet: høje kapitalomkostninger, højt energiforbrug til ekstrudering og udbytte kun ved store mængder let stof. Dens produktvindue er smal - du kan flytte basisvægten inden for et bånd, men du kan ikke forvandle en spunbond-linje til en tyk filtproducent.
En nålestanset linje er modulopbygget og nemmere at dyrke i trin: åbning og blanding, kartning, krydslapning, nålning, og efterbehandling af udstyr såsom ovne og strygemaskiner, efterhånden som dine produkter modnes. Indgangsomkostningerne er lavere, linjehastigheden er moderat, og de vigtigste tilbagevendende omkostninger er nåle, som slides og lejlighedsvis går i stykker, og fiberpræparationskvaliteten. Ujævn fremføring viser sig direkte som ujævn banevægt, så komponenter som en nonwoven vibrerende feeder er ikke ekstraudstyr, men en kvalitetsgaranti.
Tommelfingerreglen er enkel. Hvis dit målprodukt er et engangsstof eller let holdbart stof under ca. 100 g/m2, er spunbond den effektive vej. Hvis det er et holdbart, tykt eller højtstående produkt over ca. 150 gsm - eller du ønsker at køre med genbrugsfibre og naturlige fibre - er nålestansning det praktiske valg. For fabrikker, der bygger hæftefiberkapacitet omkring geotekstiler, bilfilt eller nålefilt-tæpper, binder en komplet produktionslinje til nålestansefilt hele kæden sammen fra balleåbner til opruller.
 HYL nålestansefilt produktionslinje For producenter, der retter sig mod tunge holdbare stoffer som geotekstiler og bilfilt, løber denne komplette linje fra fiberforberedelse over nålestansning til færdigfilt med bredder til 9000 mm og vægte fra 100 til 1200 g/m2. Se produkt →
En tjekliste med seks punkter, før du beslutter dig
- Målbasisvægt: under 100 g/m2 point til spunbond; over 150 g/m2 peger på nålestansning; ind imellem, evaluer begge dele.
- Produktlevetid: engangsbrug favoriserer spunbond-hastighed; holdbare, bærende produkter favoriserer mekanisk limning.
- Fiberforsyning: Hvis du planlægger at bruge genbrugte, grove eller naturlige fibre, er nålestansning faktisk den eneste mulighed af de to.
- Tykkelse og permeabilitet: filtre, geotekstiler og polstring kræver, at loftet kun giver nålestansning.
- Volumen og budget: let stof i høj volumen retfærdiggør spunbond capex; modulære nålestansede linjer passer til faseinddelt investering.
- Fleksibilitet: nålestansning giver dig mulighed for at ændre fiberblanding, vægt og tæthed på én linje - værdifuldt, hvis dit produktmix stadig er under udvikling.
Ofte stillede spørgsmål
Er spunbond stærkere end nålestanset nonwoven?
Ikke automatisk. Pr. gram materiale ved lette vægte giver spunbonds gennemgående filamenter fremragende trækstyrke, hvorfor 20 gsm spunbond fungerer som emballage. Ved tunge vægte giver nålestansede stoffer højere bulk, rivebestandighed og forlængelse, da sammenlåste stabelfibre strækkes og omorienteres under belastning i stedet for at stole på faste svejsepunkter.
Kan en nålestanset line køre genbrugsfiber?
Ja, og det er et af dets stærkeste økonomiske argumenter. Genanvendt PET- eller PP-hæfteklammer, produktionsafskæringer genåbnet på en kanttrimsåbner, og grove naturlige fibre nåles godt, forudsat at åbning, blanding og fodring holder blandingen ensartet.
Hvorfor er nålestanset stof tykkere ved samme vægt?
Needling efterlader fibrene fra stoffets plan, hvilket skaber en tredimensionel, porøs struktur. Kalanderbinding i spunbond flader banen ud, så de samme gram pr. kvadratmeter giver en meget tyndere, tættere plade.
Ender de to processer nogensinde i det samme produkt?
Undertiden. Mellemvægtige holdbare varer kan laves på begge måder, og nogle produkter kombinerer dem - for eksempel en nålestanset kerne til loft med et bundet overfladelag for glathed. Men for de fleste specifikationer peger vægt- og loftmålene klart på én proces.
Kort sagt er spunbond og nålestansede nonwovens ikke konkurrenter så meget som komplementer opdelt efter vægt og struktur: vælg spunbond til lette, ensartede plader med høj volumen og nålestansning til tykke, porøse, fiberfleksible filt. Hvis din køreplan hælder mod den anden familie, er udstyrskæden - åbning, blanding, kartning, krydslapning, nålning og efterbehandling - modulopbygget, så du kan bygge den et trin ad gangen, efterhånden som dit marked vokser.


