

Kardning vinder, når du har brug for tynde, stærke, meget ensartede baner fra lange stabelfibre; airlay vinder, når du har brug for tykke, omfangsrige, retningsbestemt afbalancerede baner fra korte, genbrugte eller blandede fibre. De fleste købsbeslutninger mellem de to processer kommer virkelig ned på tre tal: hæftningslængde, vævsvægt og hvor stor forskel mellem maskinretning (MD) og tværretning (CD) styrke dit produkt kan tåle.
To eksempler gør dette konkret. En konverter, der producerer 40 g/m² aftørringsunderlag, har brug for næsten perfekt vægtens ensartethed og høj trækstyrke langs rullen, hvilket er grunden til karting dominerer dette marked. En madrasproducent, der binder 800 g/m² polstring fra genvundet fiber, har brug for bulk og lige støtte fra alle retninger, hvilket er grunden til, at airlay dominerer den. Mellem disse stænger sidder geotekstiler, mellemfor, isolering, vat, filt og bilakustik. Afsnittene nedenfor forklarer, hvordan hver proces danner et web, hvor hver enkelt scorer, og hvad du skal verificere, før du afgiver en udstyrsordre.
Hvordan kardningsprocessen danner et web
Kardning er en mekanisk, tørlagt proces, der starter fra baller af stabelfiber. En balleåbner løsner materialet, en blender blander komponenterne, og en feeder giver et jævnt batt til kortet. Inde i kortet arbejder en stor cylinder dækket af fint trådbeklædning mod flade og arbejder-stripper-ruller for at adskille totter i individuelle fibre og fjerne mange halser og urenheder. Fibrene forlader kortet stort set parallelt med maskinretningen og kondenseres til en kontinuerlig bane.
Tre konsekvenser har betydning for købere. For det første skaber alignment styrkeanisotropi: en ikke-krydslappet kartet bane viser almindeligvis et MD/CD-trækforhold mellem 3:1 og 5:1, så det modstår langt bedre at blive trukket i længderetningen end i bredden. For det andet giver mekanisk styring enestående ensartethed ved lav vægt, hvorfor karting ejer servietter, medicinske tekstiler og mellemfor under ca. 80 g/m². For det tredje har kartning en fiberlængdeappetit: den foretrækker fibre på ca. 25 til 65 mm, meget kort eller sprødt materiale bliver til knæk og banebrud, og en enkelt kortbane overstiger sjældent omkring 100 til 150 g/m², så tunge produkter skal bygges ved at stable lag.
Foderdisciplin afgør resultatet. Kortet kan kun være lige så jævnt som det batt det modtager, så åbneren, blenderen og feederen opstrøms er ikke tilbehør; de er en del af selve den webdannende nøjagtighed.
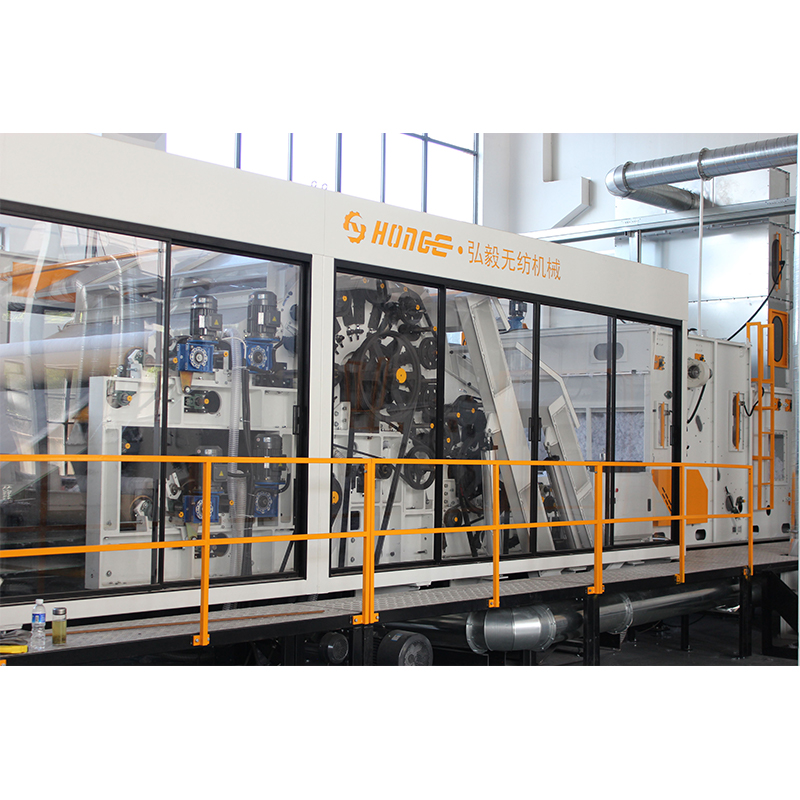 HYSL kartemaskine til parallelle og tilfældige baner Da banens jævnhed afhænger af batt-indføringen, betyder denne kartemaskine noget her: den korter fuldt åbnet og blandet fiber, med enkelt- eller dobbeltcylindre, drev med variabel hastighed og valgfri randomiseringsvalser til parallelle eller tilfældige baner. Se produkt →
Hvordan Airlay-processen danner et web
Airlay erstatter mekanisk justering med luft. En åbningsrulle brækker fiberen i små totter, en luftstrøm suspenderer dem, og en perforeret kondensatortromle opsamler dem som en tilfældigt orienteret, tredimensionel bane. Fordi aflejring afhænger af luftstrømmen snarere end trådbeklædning, er fiberorienteringen tæt på tilfældig, og banen er omfangsrig og høj.
Fordelene viser sig fire steder. Fibertolerance: Airlay accepterer fibre fra kun et par millimeter opad og klarer skørt eller stivt materiale, såsom genvundet uld, jute, hamp og spindeaffald, der ville trænge dårligt i et kort. Vægtområde: en luftlagsbane kan løbe fra ca. 50 op til 1.500 eller 2.000 g/m², så tyk polstring dannes direkte i stedet for lamineret. Retningsbestemt balance: med næsten samme styrke i alle retninger, understøtter airlay-polstring belastningen ensartet, præcis hvad madraspuder, akustisk filt og termisk isolering har brug for. Blandingsfleksibilitet: Forskellige fibre kan afmåles og blandes før formning, hvilket gør airlay til den naturlige kerne af affaldsfilt og genbrugslinjer. Opstrøms konsistens har stadig betydning, så det er værd at læse hvordan en fiberblandemaskine holder blandingen stabil før dimensionering af resten af linjen.
Svaghederne er spejlbilledet: vægtens ensartethed er sværere at holde ved meget lave gramvægte, linjehastigheder er lavere end kartning, transportventilatorer bruger ekstra energi, og det løse væv har næsten ingen styrke, før det er bundet ved termobonding, kemisk binding eller nålestansning.
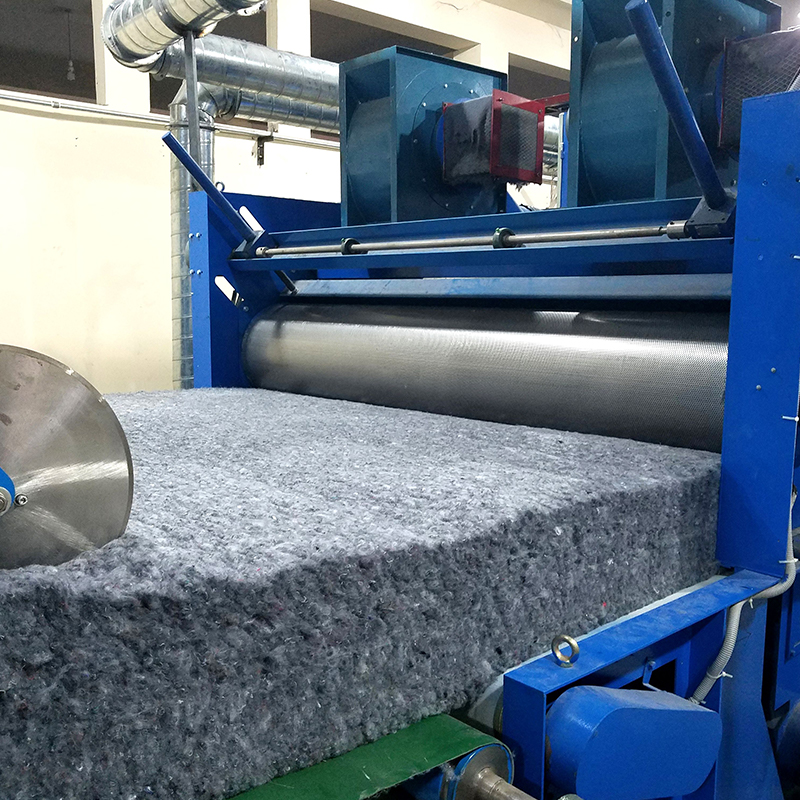 HYQL Airlay-maskine til aerodynamisk webformation Efter diskussionen om airlay-afvejninger, danner denne maskine batts aerodynamisk af polyester, lavtsmeltende fibre, uld og mere, og erstatter karting og krydslapning for termobundne vatliner ved lavere hastigheder og lav vægt. Se produkt →
Kardning vs Airlay: Side-by-side sammenligning
Tabellen nedenfor samler de forskelle, der betyder mest i et tilbud på udstyr.
| Faktor | Carding | Airlay |
|---|---|---|
| Web dannelse | Mekanisk; fibre rettet hovedsageligt i MD | Aerodynamisk; fibre aflejret tilfældigt i 3D |
| Typisk hæftelængde | Cirka 25 til 65 mm | Fra et par mm opefter, tolerant over for korte fibre |
| Genbrugs- eller affaldsfiber | Begrænset; kort skørt lager forårsager knæk og brud | En kernestyrke i processen |
| Webvægt pr. gennemløb | Cirka 15 til 150 g/m² | Omkring 50 til 2.000 g/m² |
| Ensartethed ved lav vægt | Fremragende | Moderat; svagere under ca. 50 g/m² |
| Bulk og loft | Moderat | Høj |
| MD/CD trækforhold | Sædvanligvis 3:1 til 5:1 | Tæt på 1:1 |
| Typisk binding | Termisk kalandrering, gennemluftovn, nålestansning | Termobonding med lavtsmeltende fiber, spray bonding, nålestansning |
| Typiske produkter | Servietter, medicinske tekstiler, mellemfor, geotekstiler | Madraspolstring, isolering, vat, affaldsfilt, bilakustik |
Hvad webstrukturen betyder i det endelige produkt
Den klareste måde at visualisere forskellen på er opdelingen af trækstyrke mellem MD og CD. En kartet bane koncentrerer styrke langs rullen, hvilket passer til servietter, der dispenseres og trækkes på langs. Et airlaid væv deler styrken næsten jævnt, hvilket passer til polstring, der er komprimeret og belastet fra enhver side.
Heraf følger to praktiske bemærkninger. Hvis du har brug for balanceret styrke fra en kartelinje, folder en krydslap flere kartede baner i 90 grader, hvilket er standard på nålestansede geotekstil- og filtlinjer. Hvis du limer en airlaid bane i en ovn med lavtsmeltende fibre, dannes bindingspunkterne gennem tykkelsen af banen, hvorfor termobondet vat genvinder sit loft godt efter kompression.
Sådan beslutter du dig, og hvad du skal tjekke, før du køber
Gennemfør fem spørgsmål i rækkefølge:
- Fibervirkelighed: opregn hver fiber, du vil køre, inklusive den værste affaldsblanding. Hæftning under ca. 25 mm eller en høj genbrugsskær peger kraftigt på airlay.
- Målvægt: under ca. 80 g/m² er kartning normalt den eneste måde at holde ensartetheden på; over ca. 200 g/m² pr. bane, undgår airlay helt krydslapning.
- Lastens retning: servietter og rullegods favoriserer MD-styrke; polstring og isolering favoriserer isotropi.
- Bindingsrute: kalender- og termobindingslinjer parres med kort; ovn termobonding og nålestansning par naturligt med airlay.
- Vækstplan: Hvis et andet produkt er muligt senere, skal du kontrollere, om åbnings-, blandings- og fodringssektionen kan tjene både et kort og en luftlægningsenhed.
Der findes også en hybrid mulighed: sammensatte linjer placerer en kartemaskine og en airlay-enhed på samme linje, i begge rækkefølge, så et stærkt kartet lag bærer et omfangsrigt airlaid-lag. Dette er en etableret, patenteret tilgang til produkter, der både har brug for overfladestyrke og kerneloft.
Før du underskriver, skal du behandle forsøg som ikke-omsættelige. Bed leverandøren om at køre din faktiske blanding, inklusive genbrugsforholdet, og rapportere webvægt CV, MD/CD trækværdier og ovnenergi pr. kilogram færdigt stof. For airlay-projekter, spørg, hvordan luftvolumen og blæserindstillinger er tunet pr. fiber, fordi den tuning afgør, om én maskine kan skifte produkter rent. For karteprojekter, spørg, hvor hurtigt kortbeklædning kan skiftes, og hvordan feeder-to-card-grænsefladen forhindrer vægtbånd. Hongyi leverer både selvstændige maskiner og komplette linjer og udgiver sine komplet udvalg af nonwoven-udstyr , et nyttigt benchmark, når du sammenligner linjeomfang mellem leverandører.
Hvis dit målprodukt er vat eller polstring, citeres linjen normalt som ét system: åbning og blanding, airlay-formning, ovn termobonding, derefter vikling og skæring.
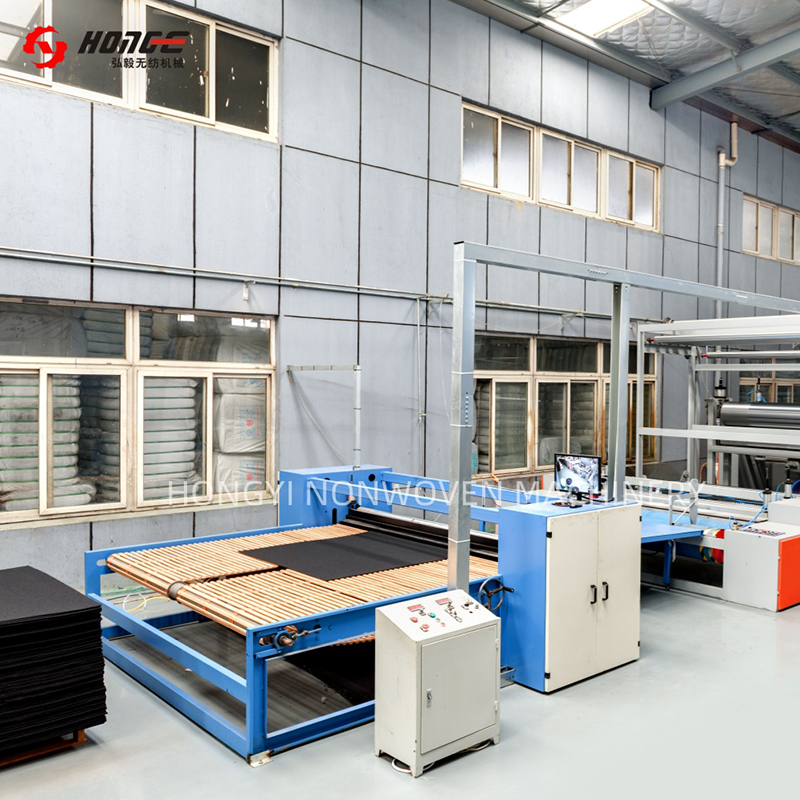 HYL termisk bundet vatproduktionslinje Som artiklen bemærker, er vatprodukter normalt citeret som komplette systemer, og denne linje integrerer åbning, luftlagsformning, termisk ovnbinding og vikling for at producere hård eller blød vat til madrasser, puder og boligtekstiler. Se produkt →
Ofte stillede spørgsmål
Er airlaid det samme som drylaid?
Drylaid dækker enhver bane, der er dannet af tørre fibre, så både carding og airlay er drylaid-ruter. I maskinkataloger betyder airlay normalt tilfældig luftlægning af stapelfibre, mens pulpbaseret airlaid er en separat, papirlignende proces.
Hvilken proces håndterer genbrugsfiber bedre?
Airlay. Korte, skøre og blandede affaldsfibre er præcis, hvad den aerodynamiske rute er udviklet til, hvorimod et kort har brug for sunde korte fibre for at danne et rent, kontinuerligt væv.
Kan kardning nogensinde producere afbalanceret styrke?
Ikke fra et enkelt web. En krydslap, der stabler kartede baner i 90 grader, bringer MD- og CD-værdier tæt på hinanden, hvilket er standardpraksis på nålestanset filt og geotekstillinjer.
Sparer airlay udstyr, fordi det danner tunge baner direkte?
Det sparer krydslapning ved høje gramvægte, men det sparer ikke limning. Den løse luftlagte bane har altid brug for et bindingstrin, oftest en termobondende ovn med en andel af lavtsmeltende fibre.


