

En nålestanset geotekstillinje i en mellemstor mølle begyndte at producere ruller med lyse og mørke striber efter et rutinemæssigt vedligeholdelsesstop. Opskriften var uændret, kortindstillingerne var urørte, og nålevæven viste ingen fejl. Fabrikkens leder havde først mistanke om kortet, men den egentlige fejl var 20 meter opstrøms: Blandekammeret blev tømt hurtigere end dets lagdelingscyklus, så nettet blev fodret med frisk fiber med dårligt gennemsnit. Det tog et helt skift og tre nedgraderede ruller for at genoprette normal output.
Fiberblanding viser sig ikke på det færdige stof som en enkelt defekt. Det viser sig som vage striber, grænseoverskridende trækprøver, nuanceforskelle og uforudsigelig forbrug af dyre bindefibre. Løsningen starter med at forstå, hvordan blanding fungerer, hvordan man måler det, og hvilke udstyrsvalg der rent faktisk forbedrer det. Det er præcis, hvad denne guide dækker over, med praktiske tjek, du kan bruge på din egen linje.
Hvorfor fiberblanding afgør nonwovens kvalitet
Ensartetheden af fiberblandingen, der kommer ind i kortet, er den stærkeste forudsigelse for ensartetheden af det stof, der forlader oprulleren. Alt, hvad der sker senere, karting, lapning, nålning eller termisk binding, kan kun omarrangere de fibre, det modtager; ingen af disse trin kan rette en forkert proportion.
Tre konsekvenser af dårlig blanding viser sig direkte i det endelige stof:
- Farvekonsistens. I farvede nonwovens udgør pigmentbærende fibre ofte kun 2 til 5 procent af blandingen. Et skift på et procentpoint er nok til at skabe en synlig nuanceforskel mellem ruller, især i lyse og pastelfarver.
- Bindingskvalitet. I termisk bundet vat skal lavtsmeltende polyesterfibre nå alle dele af banen i samme forhold. Lokal overdosering skaber hårde, blanke pletter; lokal underdosering efterlader områder, der kollapser under varmebehandling.
- Mekanisk ensartethed. Trækstyrke, forlængelse og overfladedensitet følger alle blandingsforholdet. Når mix-CV'et driver, bliver testresultater svære at forsvare over for kunden.
Dette er grunden til, at erfarne linjeledere ser variation i blandingsforholdet i starten af linjen, ikke kun stoffet ved oprulleren. En enkel måde at visualisere effekten af hvert procestrin på er at spore blandingsforholdets afvigelse fra målet; skemaet nedenfor viser et illustrativt eksempel baseret på typisk møllepraksis.
Figur 1. Hvordan blandingsforholdets afvigelse indsnævres gennem linjen (illustrerende eksempel; lavere er mere nøjagtigt)
Blanding og blanding: to udtryk, et mål
I tekstilterminologi betyder blanding normalt at kombinere fibre af samme type, men forskellige kvaliteter, for eksempel to polyesterhæfteklammer af forskellig denier eller to produktionspartier af samme råmateriale. Blanding betyder at kombinere forskellige fibertyper, såsom polyester med viskose, eller polypropylen med lavtsmeltende bindefibre. I et nonwoven-anlæg gør linjen begge dele, ofte i samme udstyrstog.
Sondringen er ikke akademisk. Det påvirker, hvordan du sætter ballelægningen op, hvilke doseringsanordninger du har brug for, og hvilket niveau af repeterbarhed du anmoder om fra maskinleverandøren. Hvis dit produkt skal leve op til et strengt fiberindhold med lavt smeltepunkt, for eksempel, vil kravet til blandingsnøjagtighed være meget strammere, end hvis du kun behøver at udmåle to kvaliteter af den samme polymer i gennemsnit.
Hvis maskineriet bag dette trin er nyt for dig, kan denne oversigt over hvordan en fiberblandemaskine fungerer forklarer udstyrssekvensen i almindeligt sprog.
Sådan fungerer fiberblanding i en typisk nonwoven-linje
Fiberblandingen starter ved ballen og slutter ved kortfremføringen. Fem trin er involveret, og hver enkelt har en målbar effekt på den endelige ensartethed. Sekvensen nedenfor er typisk for hæftefiberlinjer, der producerer nålestanset filt, termisk bundet vat eller airlaid-produkter.
| Scene | Hvad sker der i denne fase | Hovedeffekt på blandingskvalitet |
|---|---|---|
| Balleåbning | Sammenpressede baller brydes i løse totter uden for store fiberskader. | Ensartet duskstørrelse forhindrer store klumper i at komme ind i de næste stadier. |
| Forfin åbning | Totter reduceres yderligere, og tunge urenheder kan adskilles. | Mindre totter giver mere præcis måling og hurtigere blanding. |
| Vejning and metering | Hver komponent tilføres med en kontrolleret hastighed af et vejebånd eller en vejepande. | Blandingsforholdets nøjagtighed afhænger næsten udelukkende af dette trin. |
| Blandingskammer | Lagdelt fiber lagres og trækkes lodret ud for at udligne kortsigtede variationer. | Gennemsnitstid udjævner udsving fra åbningslinjen. |
| Formidling og fodring | Åbnede og blandede fibre transporteres til kortet eller baneformeren med en stabil tæthed. | Stabil foderetæthed beskytter kortet mod bølger og sult. |
På finåbningsstadiet sætter åbningsgraden direkte grænsen for, hvad blenderen kan opnå. A HYKS præ-fin oplukker foretrækkes, når balleåbneren alene efterlader totter, der stadig vejer flere gram; på moderne linjer er reduktion af tuftstørrelse på dette tidspunkt en af de billigste kvalitetsopgraderinger, du kan lave.
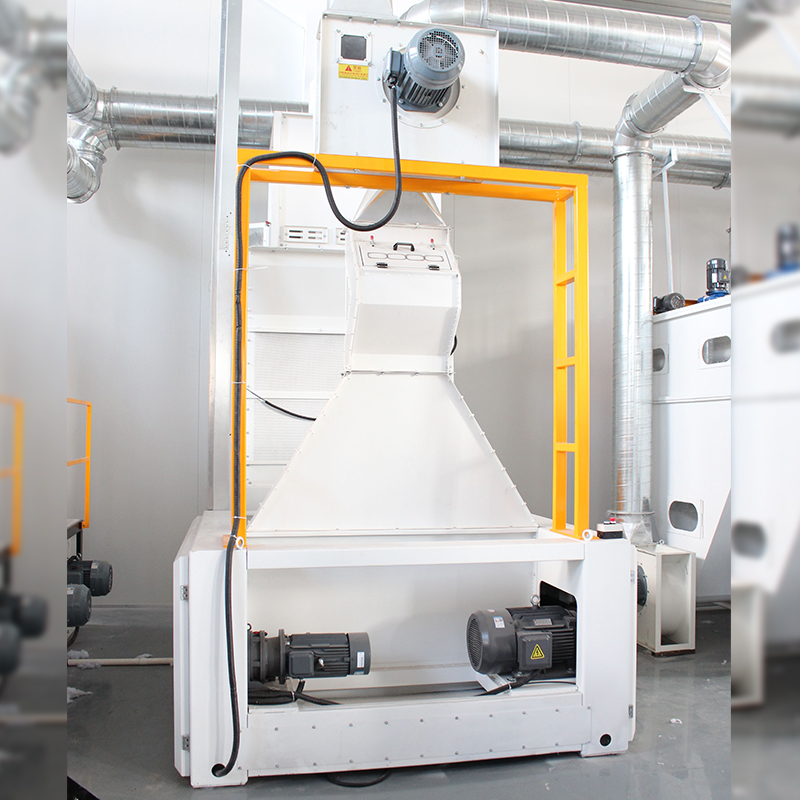 Pre & Fine Opener Machine Leverandør & Engros | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. er en kinesisk leverandør og producent af føråbnere og fine åbnermaskiner. Modulær, CE-certificeret, ... Se produkt →
Selve blenderen kan have forskellige former. I nålestansede og termisk bundne linjer, en storkammerblender lagrer fiberen i lodrette lag og trækker den tilbage fra bunden med et piggitter eller en tromle. Det lodrette snit udligner variationer, der opstod i løbet af de minutter, det tog at fylde kammeret. Dette er den mest pålidelige måde at stabilisere blandingen på, når opskriften indeholder én dominerende komponent.
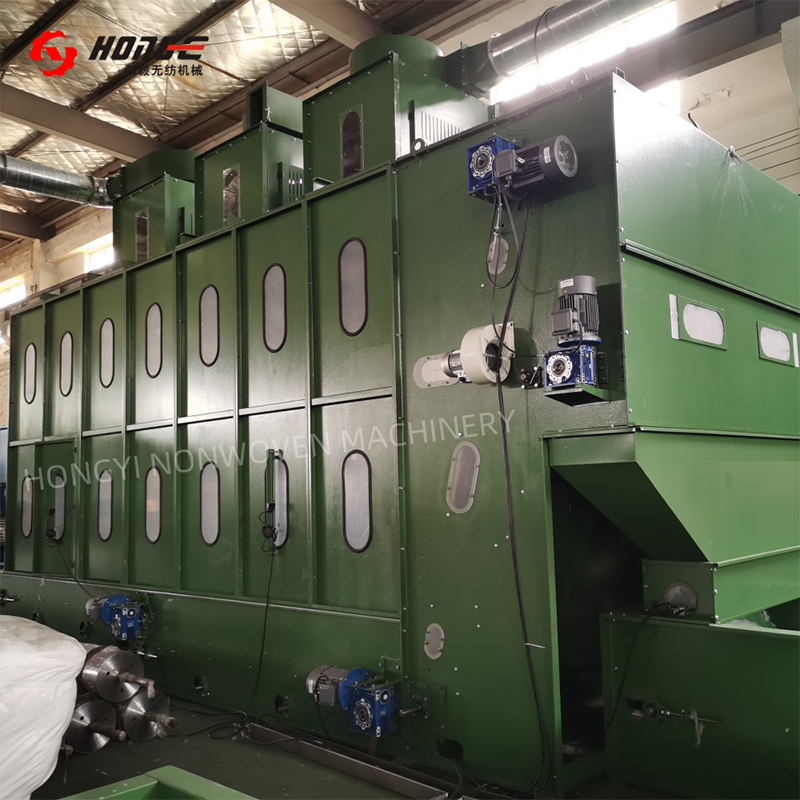 Nonwoven Big Chamber Blender Machine Leverandør | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. er en kinesisk leverandør og producent af ikke-vævede blendermaskiner til store kammer. 15–37m³, CE-certificeret... Se produkt →
Kan du bevise, at blandingen er god nok?
Blandingsgraden måles altid ved variation, ikke ved gennemsnit. En linje kan ramme målblandingsforholdet over en time og stadig producere dårligt stof, fordi blandingen var korrekt i gennemsnit, men ujævn i hvert to-minutters vindue. Dette er grunden til, at nøglemetrikken er variationskoefficienten (CV) for blandingsforholdet, ideelt målt over korte banelængder.
I praksis bruger møllerne fire niveauer af kontrol:
| Metode | Hvad det måler | Typisk acceptniveau |
|---|---|---|
| Visuel web-inspektion | Striber, skyggepletter, klumper | Ingen synlige striber eller farvesammensætninger under standardbelysning |
| Ballelægnings- og vejningsrekorder | Langsigtet forholdsnøjagtighed | Hovedkomponent inden for /-1,5 % af målet pr. skift |
| Laboratorieblandingsanalyse | Faktisk fiberindhold i vægt | Inden for /-2% af opskriften for hver komponent |
| Online sensorer (NIR, farve) | Kortvarig variation på tværs af nettet | CV på 3 % eller mindre over 100 m stof |
Når du vurderer en ny blandelinje, så spørg leverandøren om CV-data, ikke kun kapacitetstal. Bed også om en testkørsel, der simulerer et realistisk worst case, såsom at skifte fra en mørk til en lys farve, fordi blenderens udrensningsadfærd er lige så vigtig som dens steady-state nøjagtighed. Dette er en almindelig indkøbsfælde, og den er billigere at opdage under accepttest end i produktion.
Hvorfor blanding stadig mislykkes i produktionen
Selv veldesignede linjer mister blandekvaliteten. Felterfaring i nonwoven-anlæg peger på et lille sæt af gentagelige årsager. Den omtrentlige andel af hver årsag i typiske fejlfindingstilfælde er vist nedenfor; procenterne er illustrative, baseret på den fordeling, der sædvanligvis ses i serviceregistre snarere end på en offentliggjort standard.
- Utilstrækkelig åbning (35%)
- Vejning errors (25%)
- Kort blandingstid (20 %)
- Dårlig ballelægning (12 %)
- Opbygning og slid (8%)
- Utilstrækkelig åbning. Når balleåbning eller finåbning udsultes ved høj gennemstrømning, modtager blenderen totter, der er for store, og ingen blender kan lave en ensartet blanding af ujævne byggesten.
- Vejning and metering errors. Drivvægte, blokerede fiberslisker og pneumatisk transport, der presser fiber mod måleanordninger, forvrænger alt sammen vægtsignalet. Disse fejl har en tendens til at være intermitterende, hvilket gør dem sværere at opdage end en konstant offset.
- Kort blendetid. Operatører øger gennemløbet og reducerer gradvist kammerfyldningscyklussen, indtil produktet begynder at vise striber. Rettelsen er at holde den målte opholdstid inde i blenderen inden for producentens anbefalede vindue.
- Dårlig ballelægning. Naturfiberpartier adskiller sig i finhed, længde og fugtighed; hvis nedlægningsplanen ikke fordeler disse forskelle ligeligt, opstår der kortsigtede forholdsvariationer.
- Opbygning og slid. Fiberophobninger i kanalhjørner og på slidte gitter frigives til sidst som slubs, hvilket skaber lokale klumper i nettet.
Hvad skal du tjekke, før du køber blandeudstyr
Blandeudstyr købes sjældent som en enkelt maskine; det købes som en del af en linje, og valget skal tages i forhold til de endelige stofkrav. Hold disse punkter på tjeklisten:
- Antal komponenter og forholdsområde. En to-komponent linje med stabile forhold kan bruge et simpelt kammer; en linje, der ofte skifter recepter, har brug for mere fleksibel måling og hurtigere udrensning.
- Fiberform. Hæftningslængde, denier, krympning og bulkdensitet ændrer, hvordan totter åbner, og hvordan de flyder gennem kanaler. En maskine, der passer til en 6-denier polyester hæfteklammer, kan opføre sig anderledes med en high-loft, lav-densitet fiber.
- Gennemløb. Blenderens volumen skal passe til linjehastigheden. De fleste blandingskamre er designet til 10 til 30 minutters ophold; hvis en leverandør citerer meget mindre, så spørg efter det forventede CV ved fuld gennemstrømning.
- Automatisering og data. Vejebånd, frekvensomformere og PLC-opskrifter konverterer en mekanisk blender til et gentageligt procesværktøj.
- Rengørlighed. Farveskiftetiden afhænger af glatte indvendige overflader, tilgængelige rengøringsdøre og evnen til at rense kammeret hurtigt.
Til kontinuerlig blanding af to eller tre komponenter, en dedikeret fiberblandemaskine kombinerer en vejning eller volumetrisk fodring med aktive blandeelementer, så blandingen homogeniseres, når den bevæger sig mod kortet. Denne konfiguration passer til linjer, der har brug for en stabil blanding i et kompakt fodaftryk.
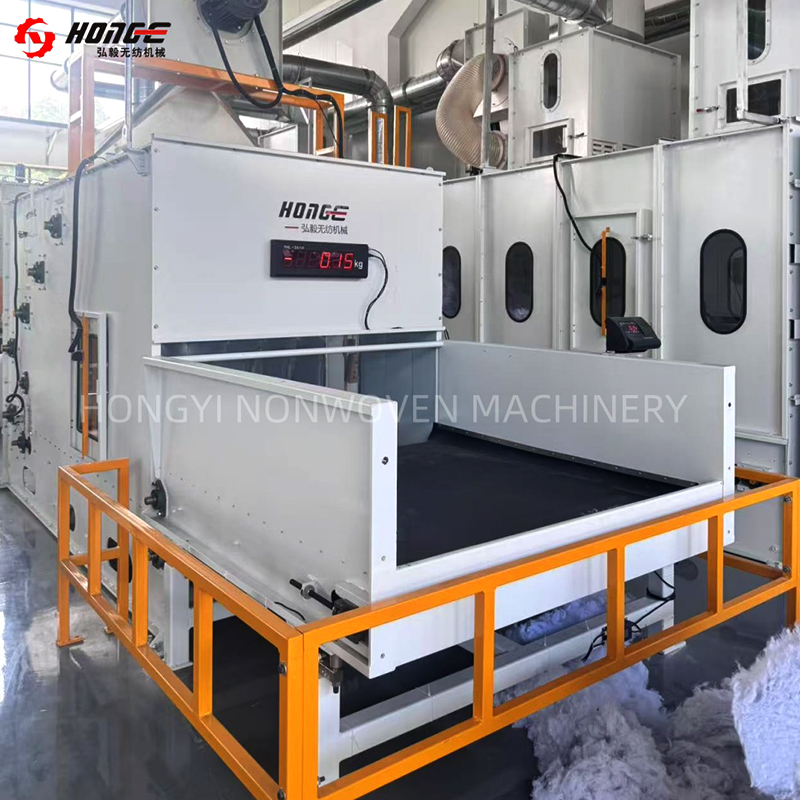 Leverandør og eksportør af fiberblandingsmaskiner | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. er en leverandør og producent af fiberblandemaskine i Kina. Proportional vejning, CE-certificering... Se produkt →
Ud over selve maskinen, evaluer leverandøren. En producent med mere end 20 års erfaring med nonwoven-maskiner og flere installationer i udlandet er mere tilbøjelige til at støtte dig med procesanbefalinger, referencelinjer og reservedele under idriftsættelsen. Spørg efter den nærmeste referenceinstallation, der kører et produkt, der ligner dit, og tjek det blandings-CV, du kan forvente ved fuld gennemstrømning.
Ofte stillede spørgsmål om fiberblanding
Hvad er forskellen mellem en fiberblandemaskine og en storkammerblender?
En stor kammerblender arbejder i en batch-lignende cyklus: den bygger lodrette lag og skærer derefter på tværs af dem og beregner variationer i gennemsnit over en periode på minutter. En fiberblandemaskine blander kontinuerligt i en enkelt passage ved hjælp af blandeelementer eller luftstrøm og placeres normalt efter vejesektionen. Mange linjer bruger begge: en til gennemsnit, en til endelig homogenisering.
Hvor meget opholdstid i blenderen er nok?
Det afhænger af antallet af komponenter og den tolererede CV, men 10 til 30 minutter er et almindeligt designområde for hæftede nonwoven-linjer. Hvis kammeret giver mindre end 10 minutter ved maksimal gennemstrømning, test blandings-CV, før du accepterer designet.
Kan genbrugsfibre blandes i det samme udstyr?
Ja, men genbrugsfibre har brug for ekstra åbning, før de kommer ind i blenderen, fordi de er viklet ind og kan indeholde hårde partikler. En forfin åbner opstrøms reducerer risikoen for klumper og beskytter måleanordningerne. Blandingsforholdet mellem genbrugsindhold bør også overvåges, da dets bulkdensitet varierer mere end nyfiber.
Hvorfor vises striber først efter et farveskift?
Restfibre fra den tidligere opskrift forbliver i kanaler, kammerhjørner og på gitteroverflader. I løbet af den næste opskrift frigives det gradvist og fremstår som striber. Linjer, der skifter farve hyppigt, bør designes med glat kanalinteriør, hurtigudskylningskamre og tilgængelige rengøringsdøre.
Fiberblanding er ikke den mest komplicerede del af en nonwoven-linje, men det er den del, der afgør, om resten af linjen kan køre på sit sande potentiale. Når det næste kvalitetsproblem vises, skal du først kontrollere blandingen. Balleenden af linjen vil normalt fortælle dig, hvad oprulleren er ved at producere.


