

En 200 g/m² nålestanset polypropylen geotekstil ligner en tæt filt. Den har ingen kædegarn og ingen skudgarn. Dens styrke kommer fra tusindvis af modhager med nåle, der trækker fibre gennem et bat, indtil de vikler sig ind. Det korte svar på, hvordan nonwoven geotekstil fremstilles, er dette: korte fibre åbnes, blandes, kartes til en bane, krydslappes til en batt, bindes mekanisk eller termisk og vikles til en rulle. Nålestansede geotekstiler, arbejdshesten til adskillelse, filtrering og dræning, er hovedsageligt afhængige af mekanisk limning.
Denne sondring har betydning i købsstadiet. Hvis du specificerer et ikke-vævet geotekstil alene efter masse pr. arealenhed, kan du gå glip af variablerne, der afgør, om rullen klarer sig i marken: fiberblanding, banejævnhed, nåledensitet og varmehærdningsbetingelser. Fremstillingsruten forklarer, hvorfor to ruller med den samme 200 g/m² etiket kan opføre sig forskelligt.
Kernesvaret: Fire stadier, ikke en vævevæv
Nonwoven geotekstilproduktion følger fire brede faser. Hvert trin kan køres som en separat maskine eller kobles sammen i en kontinuerlig linje.
- Web formation: fibre åbnes, blandes, kartes og krydslappes til en ensartet batt.
- Webbinding: batten er nålet, varmebundet eller kemisk bundet for at låse fibre sammen.
- Efterbehandling: stoffet kan være varmehærdet, kalandreret, slidset eller overfladebehandlet.
- Oprulning og inspektion: det færdige geotekstil vikles, testes og pakkes.
Nålestansning dominerer mange geotekstilkvaliteter, fordi det skaber en tyk, porøs struktur med god permittivitet og punkteringsmodstand. Processen væver ikke; det vikler sig ind.
Trin 1: Åbning og blanding af fiberballerne
De fleste nålestansede geotekstiler starter med korte polypropylen- eller polyesterfibre. Fiberen ankommer i komprimerede baller. En balleåbner knækker ballerne til totter. Åbningsmaskiner adskiller derefter disse totter, så fibrene kan blandes konsekvent med tilsætningsstoffer, farvestoffer eller genbrugsfibre. Blanding er der, hvor opskriften er sat. En 70/30 virgin-til-genanvendt blanding skal for eksempel kontrolleres efter vægt, ikke efter øje, ellers vil den færdige rulle variere i styrke og porestørrelse.
Store batchblendere er almindelige på geotekstillinjer, fordi de dæmper små vejefejl. Hvis dit blandingsforhold afviger, kan du senere se det som svage pletter, inkonsekvent tykkelse eller filtreringshuller. Artiklen vedr hvordan en fiberblandemaskine fungerer forklarer den mekaniske side mere detaljeret.
Fugt betyder også noget. Fugtige fibre kan danne bro i slisken, mens alt for tørre fibre kan danne statisk elektricitet og flyve. Operatører afbalancerer normalt åbningsintensitet mod fiberskader: for lidt åbning efterlader klumper, for meget skaber korte fibre og støv.
Fase 2: Kardning, Cross-Lapping og Web-ensartethed
Den åbnede blanding føres til en kartemaskine. Kardetråd åbner totterne til individuelle fibre, justerer dem lidt i maskinretningen og danner en tynd bane. På dette tidspunkt er nettet sart. En krydslapper folder derefter banen frem og tilbage på en transportør for at bygge en tykkere batt. Antallet af folder, leveringshastigheden og trækforholdet bestemmer batts vægt og bredde.
Det er her, masse pr. arealenhed virkelig bliver lavet. Hvis kortets fremføring varierer, kan krydslappen ikke rette det. Hvis den tværgående remspænding er ujævn, kan battet være tungere på den ene kant. Et mål på 200 g/m² med en ±5 % tolerance tillader et sving på 10 g/m² hen over rullen; strammere projekter kan kræve ±2% til ±3%. Denne forskel er ofte synlig i filtreringsydelse og sømstyrke.
Illustrerende anvendelsesområder. Den endelige specifikation afhænger af fibertype, nåledensitet og projektdesign.
Trin 3: Nålestansning: Hvordan stoffet får sin styrke
Battet kommer ind i en nålestansemaskine. Tusindvis af med modhager er monteret på nåleplader. Når brædderne bevæger sig op og ned, trænger nålene ind i batten, og modhagerne bærer fibertotter fra den øverste overflade til bunden og omvendt. Resultatet er en tredimensionel fibersammenfiltring snarere end en vævet struktur. Dette er det trin, der giver nonwoven geotekstil dets trækstyrke, punkteringsmodstand og dimensionsstabilitet.
Nøgleindstillinger inkluderer nålemåler, modhageform, indtrængningsdybde, nåledensitet og slag pr. minut. En almindelig justering er nåletæthed: for få slag efterlader et løst, sløret stof med lav styrke; for mange slag kan beskadige fibre, skabe huller og reducere forlængelse. For en given geotekstilkvalitet er nålemønsteret og linjehastigheden normalt indstillet fra en prøve, der har bestået træk-, punkterings- og permeabilitetstest.
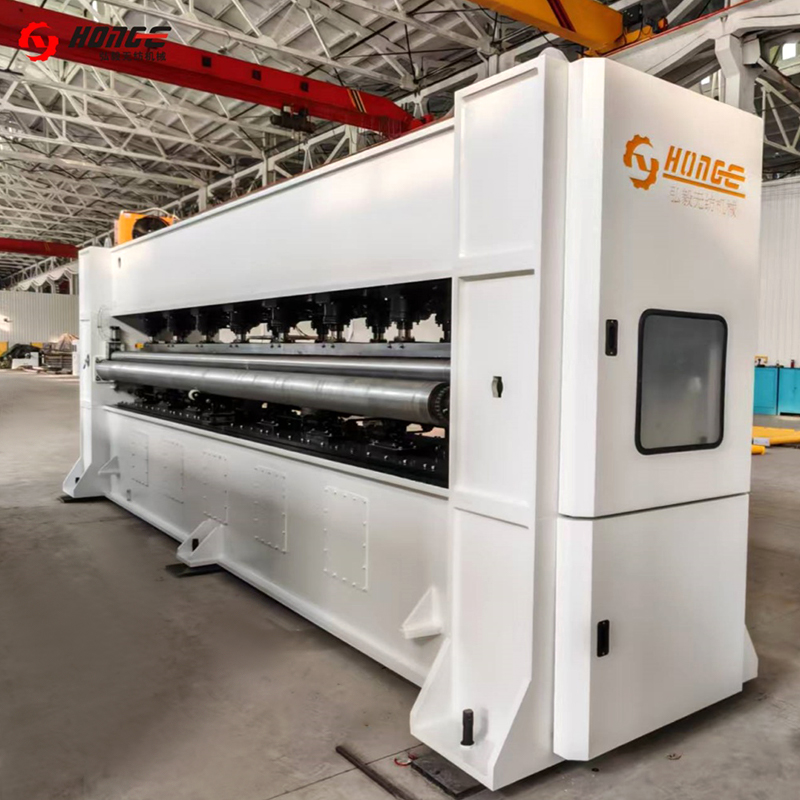 HYZC nålestansemaskine Denne nonwoven-maskine bruges til forstærkning og overfladebehandling af nonwoven-stofferne. Vi kan producere et komplet udvalg af nålevæve for at tilfredsstille kravet... Se produkt →
Nålestansning påvirker også porestørrelsen. Jo mere fibrene er sammenfiltret, jo mindre har den tilsyneladende åbningsstørrelse en tendens til at blive, selvom fiberfinhed og battvægt stadig dominerer. Derfor kan to nålede geotekstiler med den samme polymer have forskellig filtreringsadfærd.
Trin 4: Efterbehandling, varmeindstilling og vikling
Efter nålning kan stoffet passere gennem en varmeindstillende ovn eller kalender. Varmeindstilling kan stabilisere dimensioner, reducere krympning og ændre overfladens glathed. Til geotekstiler, der anvendes i udsatte applikationer, tilsættes UV-stabilisatorer normalt på fiber- eller blandingsstadiet i stedet for at sprøjtes på senere. Opskæring og kantklip følger, derefter vikles stoffet til ruller med kontrolleret spænding.
Vikling ser simpel ud, men det skaber sine egne kvalitetsrisici. Hvis spændingen er for lav, kan rullen teleskopere under transport. Hvis spændingen er for høj, kan stoffet strække sig og miste sin specificerede forlængelse. Rullediameter, kernestørrelse og splejsningsmetode bør aftales før forsendelse, især for projekter, der kræver kontinuerlig installation.
Kvalitetsvariabler, der ændrer det færdige geotekstil
Tabellen nedenfor knytter hvert produktionstrin til den variabel, der oftest afgør, om den færdige rulle opfylder specifikationen.
| Scene | Hovedstyring | Typisk mål | Risiko hvis ignoreret |
|---|---|---|---|
| Fiberåbning og blanding | Blandingsforhold, åbningsgrad, fugt | ±1 % til ±2 vægtprocent for kritiske blandinger | Variabel styrke, farve og porestørrelse |
| Carding | Webjævnhed, fiberorientering | ±3% til ±5% massevariation | Tynde pletter og filtreringshuller |
| Krydslapning | Batt vægt, bredde, fold antal | ±2 % til ±3 % masse pr. arealenhed | Tunge kanter og ujævne ruller |
| Nålestansning | Nåletæthed, dybde, nåletype | Ansøgningsspecifik; bekræfte ved prøve | Lav trækstyrke eller fiberskade |
| Varmeindstilling og vikling | Temperatur, spænding, rullediameter | ±2°C og ±2% spænding, hvor specificeret | Krympende, stræk- eller teleskopruller |
Hvordan processen skalerer fra prøve til produktionslinje
En laboratorieprøve kan laves på en lille kort- og nålestanseenhed, men produktionen kræver afstemte hastigheder og spændinger på tværs af linjen. Åbning, blanding, kartning, krydslapning og nålestansning skal dimensioneres, så kortet kan fodre krydslappen uden at sulte den, og nålevæven kan køre med den nødvendige tæthed uden at overbelaste fibrene.
Det er her, valg af udstyr bliver et processpørgsmål, ikke kun et maskinspørgsmål. En 200 g/m² filtreringsgeotekstil kan have brug for en tættere banejævnhed end en 500 g/m² forstærkningsfilt. En linje, der kører begge kvaliteter, har brug for justerbare trækforhold, nålebrætmønstre og viklingsspænding. Changshu Hongyi Nonwoven Machinery har leveret nonwoven produktionsudstyr i mere end 20 år, herunder åbnings- og blandingsmaskiner, kartemaskiner, krydslappere, nålestansemaskiner og komplette nålestansede filt- og geotekstillinjer. Du kan gennemgå det bredere nonwoven produktionsudstyr rækkevidde, hvis du sammenligner enkelte maskiner med en fuld linje.
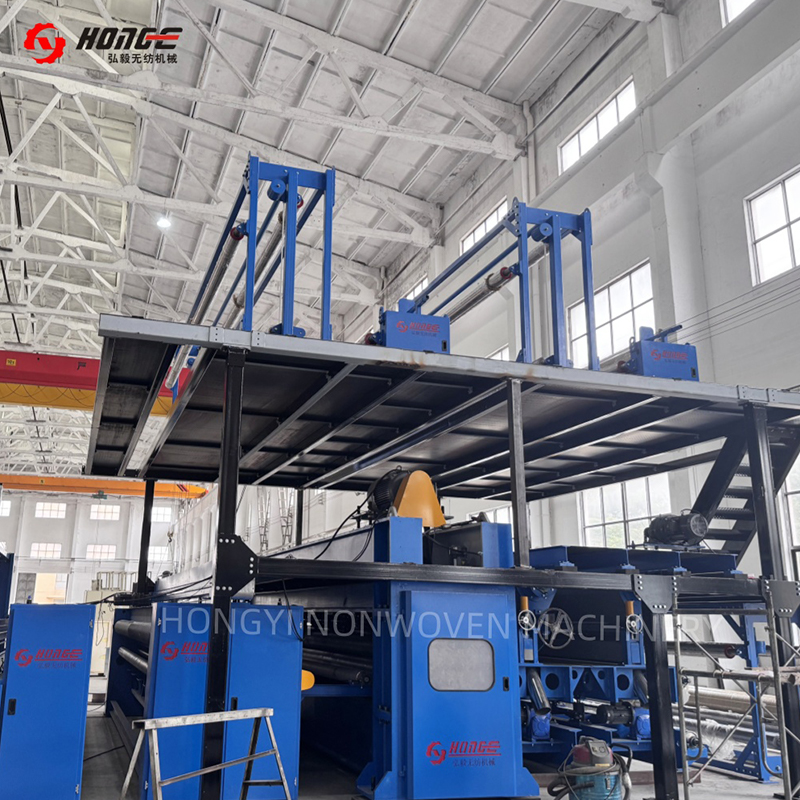 HYL nålestansefilt produktionslinje Denne nålestansefilt-produktionslinje bruges til at fremstille holdbare og alsidige nonwoven-stoffer til applikationer i bilindustrien, filtrering, geotekstiler, isolering... Se produkt →
FAQ: Hvordan Nonwoven Geotextile er lavet
Er nonwoven geotekstil lavet af genbrugsplast?
Ja. Genanvendt polypropylen og polyester kan bruges, men input skal være sorteret og konsekvent. Variation i smelteflow eller fiberlængde kan ændre nåleadfærd og endelig styrke.
Hvad er forskellen mellem nålestanset og varmebundet geotekstil?
Nålestanset geotekstil er bundet ved mekanisk sammenfiltring, så det er normalt tykkere og mere porøst. Varmebundet geotekstil bruger termisk fusion, som kan producere et tyndere, stærkere stof med forskellige filtreringsegenskaber.
Hvor mange nåle bruger en nålestansemaskine?
Et nålebræt kan rumme tusindvis af nåle. Det vigtige tal er ikke det samlede antal alene, men nåletæthed pr. arealenhed, penetrationsdybde og slag pr. minut.
Kan den samme linje lave forskellige geotekstilvægte?
Ja. Operatører ændrer fibertilførselshastigheden, antallet af krydslapperfoldninger, nåletæthed og linjehastighed. Hver ændring skal valideres med masse pr. arealenhed, trækstyrke, punktering og permeabilitetstest.
Hvordan nonwoven geotekstil fremstilles kommer ned til ét princip: dannelse af en ensartet fiberbane, og vik den derefter ind i et stabilt stof. Fibervalg sætter kemikalie- og UV-baseline. Kardning og krydslapning bestemmer vægten og jævnheden. Nålestansning bestemmer styrken og porestrukturen. Efterbehandling og vikling beskytter disse egenskaber gennem installation. Hvis du angiver en geotekstillinje, skal du sammenligne procesvinduet på hvert trin, ikke kun maskinens navneskilt.


