

Nonwoven konvertering er, hvor en produktionslinjes arbejde bliver et kundeklart produkt. En jumborulle af nålestanset filt eller termisk bundet vat, der forlader hovedlinjen, skal stadig skæres i bredden, vikles til en specificeret tæthed, skæres i håndterbare rullestørrelser og i mange tilfælde stryges eller varmebehandles for at stabilisere overfladen. Hvor godt den konvertering udføres afgør, hvor meget af stoffet der bliver til salgbare varer, hvor konsistente disse varer er fra rulle til rulle, og hvor meget der ender som kantklip eller afvist skrot.
Hvad er nonwoven-konvertering?
Nonwoven konvertering refers to the post-formation processing of nonwoven roll goods into the widths, lengths, roll formats, or sheet formats that customers specify. It is separate from manufacturing: web formation, bonding, and finishing treatments create the fabric, while converting shapes that fabric into the final deliverable.
Forskellen har betydning, fordi konvertering er dér, hvor skjulte kvalitetsproblemer bliver synlige. En bane med ujævn basisvægt vil ikke vinde jævnt. Dårligt kontrolleret spænding kan strække et let stof og ændre dets bredde, før skæremaskinen laver et snit. Selv fiberpræparation har indflydelse: når en stor kammer blender maskine ikke blander fibre konsekvent, fører tæthedsvariationen igennem til konverteringsstationen. Det er derfor, erfarne fabriksledere behandler konverteringsydelse som et mål for hele linjen, ikke kun efterbehandlingsudstyret.
Konvertering gælder for de fleste stoffamilier, der bruges i industrien: nålestanset, termisk bundet, airlaid, spunbond og smelteblæst. Hygiejneruller har brug for præcis breddekontrol. Rengøringsklude har brug for rene trimmede kanter og ensartet rullefasthed. Geotekstiler har brug for tolerancer, der tillader pålidelig feltinstallation.
Nonwoven-konverteringsprocessen trin for trin
Konvertering af en nonwoven-rulle følger en defineret sekvens, uanset om linjen er bygget op omkring opskæring, tilbagespoling eller arkskæring:
- Afslapning — Jumborullen er monteret på et afrulningsstativ med en bremse eller drev, der holder spændingen konstant.
- Opskæring — roterende knive eller skæreskåret knive trimmer banen til målbredder.
- Tilbagespoling -spaltebaner vikles på individuelle kerner med kontrolleret spænding og nip-tryk.
- Tværskæring eller pladeskæring -ruller skæres til korte træstammer eller plader til specifikke anvendelser.
- Efterbehandling — strygning, varmehærdning eller kantforsegling forbedrer overfladekonsistensen og dimensionsstabiliteten.
- Eftersyn og pakning — kanter, rulledensitet og dimensioner kontrolleres før indpakning og etikettering.
Battens jævnhed, der kommer ind i ovnen eller nålezonen, afgør, om den færdige rulle har ensartet tykkelse på tværs af bredden. A nonwoven vibrerende feeder er et af de første steder, der sættes jævnhed; hvis batt varierer, ser konverteringsstationen det som spændingsudsving og overfladedefekter.
Almindelige konverteringsmetoder
| Metode | Typisk output | Fælles produkter |
|---|---|---|
| Rulleskæring | Færdige ruller fra 50 til 2.000 mm bredde | Hygiejne rolls, wipes, industrial roll goods |
| Arkskæring | Stablede eller foldede ark | Servietter, face masks, interlining |
| Udstansning | Formede komponenter | Kosmetiske bind, medicinske forbindinger |
| Termisk eller ultralydsbinding | Forseglede kanter og laminerede sektioner | Beskyttelsesbetræk, filterlommer |
Konvertering af udstyr, der yder
Pålideligt konverteringsudstyr er defineret af tre muligheder: præcis spændingskontrol, ren skæring og repeterbar vikling. Spændingskontrol forhindrer strækning af letvægtsbaner og teleskopering af tung filt. Skærenøjagtighed afgør, om en rulle rent faktisk opfylder dens mærkede bredde. Opviklingstæthed påvirker, hvordan en rulle opfører sig, når en kunde vikler den af ved høj hastighed.
På skæringsstadiet, en HYFQ skæremaskine bruger præcis klingepositionering mod en hærdet rulle for at producere rene, lige kanter uden fibersmeltning eller ujævn kant. Dette betyder mest for produkter som rengøringsklude og medicinske servietter, hvor en enkelt omstrejfende fiber i kanten udløser en kvalitetsafvisning.
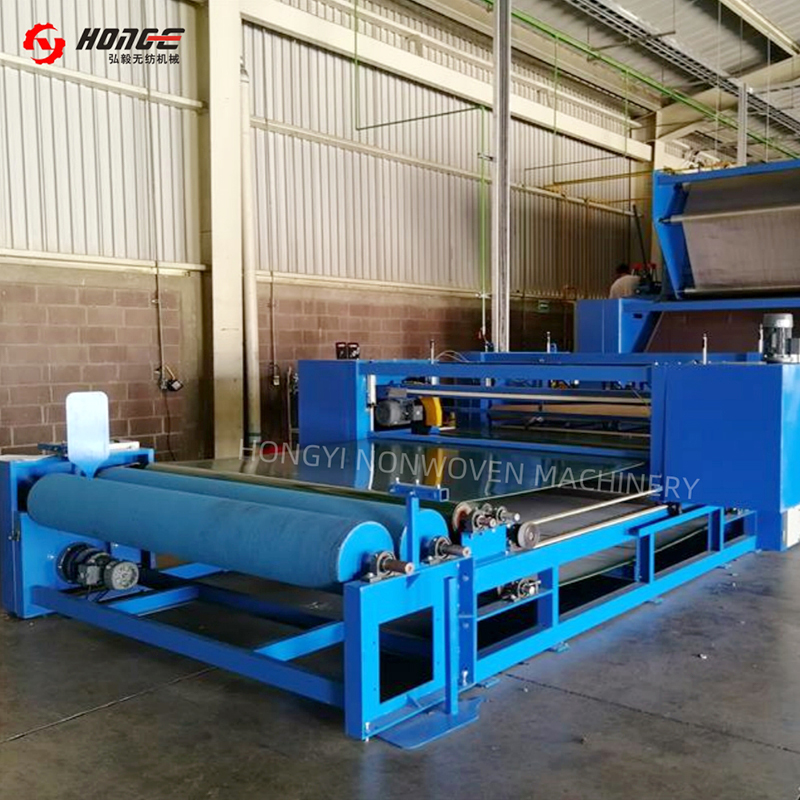 Ikke-vævet skæremaskine, leverandør og engros | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. er en leverandør og producent af ikke-vævede skæremaskiner i Kina. Integreret platform, præcision... Se produkt →
Rullebygning er den anden halvdel af ligningen. A HYSJ opruller og fræser styrer spændingsprofilen over hele viklingsslaget, så hver færdig rulle har ensartet fasthed fra kerne til yderlag. Når den indstillede længde er nået, skærer maskinen og overføres til en ny kerne uden at stoppe ledningen, hvilket direkte reducerer spild af rulleskift.
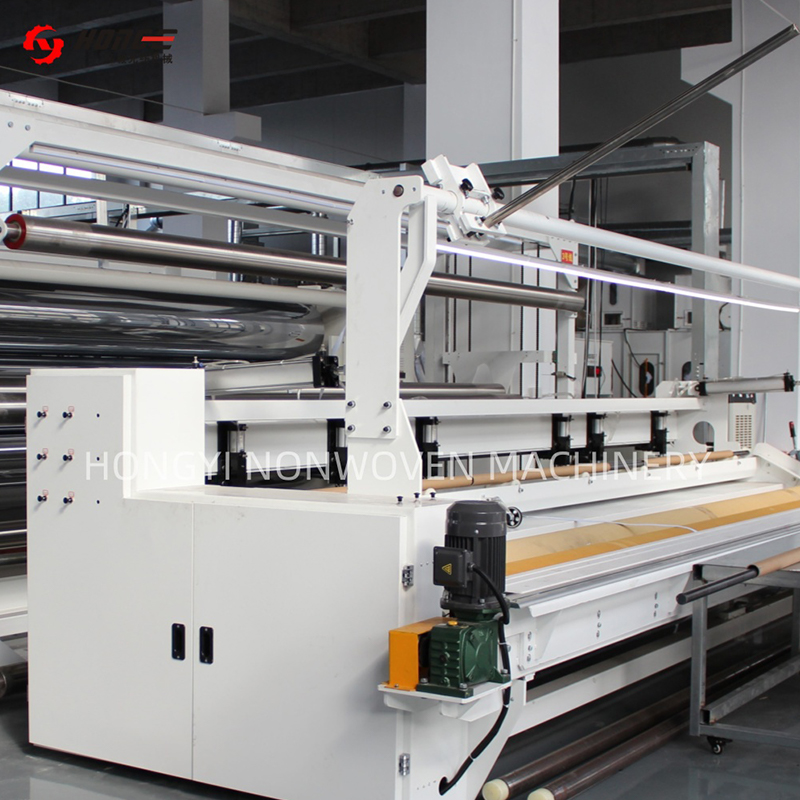 Leverandør af ikke-vævet stof til opskæring og oprulning | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. er en kinesisk leverandør og producent af ikke-vævet stof til skære- og viklemaskine. Bredde ≤10m,... Se produkt →
Termisk bundet vat og nålestanset filt har normalt gavn af et afsluttende pas. A HYTG nonwoven strygemaskine anvender kontrolleret varme og overfladetryk for at udglatte løse fibre og stabilisere stoffet, så efterfølgende opskæring giver en renere kant, og den sidste rulle forbliver formstabil under opbevaring.
 Nonwoven Fabric Strygemaskine Leverandør og producent | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. er en leverandør og producent af ikke-vævet strygemaskine i Kina. 2–3 ruller, bredde 2000–7... Se produkt →
Intern konvertering versus outsourcet konvertering
For en producent, der allerede producerer nonwoven rullevarer, kommer beslutningen om at tilføje eller udvide intern konvertering normalt ned til kontrol og marginer. Forsendelse af en 3,2 meter jumborulle til en ekstern konverter tilføjer fragt, håndtering og et ekstra marginlag, og det forsinker de færdige ruller i at nå frem til kunden.
Intern konvertering forkorter gennemløbstider og muliggør ordrer med tilpasset bredde, som ville være uøkonomiske at outsource. Det holder også kvalitetsproblemer synlige: Hvis en rulning vinder hårdt, ser linjeoperatøren den i samme skift og kan rette opstrømsårsagen. Outsourcing forbliver fornuftigt til forsøg, meget små mængder eller produkter, der har brug for specialiserede kapaciteter, der kun bruges lejlighedsvis.
- Ledetidskontrol —konverter dagens produktion i dag i stedet for at stå i kø hos en tredjepart.
- Udbyttefastholdelse —fang kanttrimning og startaffald til intern genbrug, hvor linjen tillader det.
- Brugerdefinerede ordrer —accepter ordrer med detailbredde fra 50 mm og opefter uden at forhandle en konverters minimumskrav.
- Kvalitetsfeedback —konverteringsfejl peger direkte på opstrøms procesparametre.
Kvalitetskontrol og tolerancer ved konvertering
Konverteringskvalitet måles i millimeter og gram. Breddetolerance for hygiejne- og servietter er typisk ±1 til ±2 mm. Industrielle filtprodukter kører normalt ved ±3 mm. Rulledensitet udtrykkes som et målfasthedsområde, kontrolleret ved at måle rullevægt, diameter og kontakttryk. Kantens rethed inspiceres visuelt; et timeglas eller en klokkeform indikerer et spændingsproblem, der kun vil forværres, når rullen vokser.
Spild ved konvertering er aldrig nul, men det er kontrollerbart. Diagrammet nedenfor viser, hvor affaldet typisk optræder på en velkørende linje:
Automatisering reducerer den menneskeafhængige andel af affald. Automatisk rulleskift, forudindstillet længdetælling og automatisk spændingsjustering reducerer det tab af rulleskift, som er den næststørste bidragyder. Forskellen mellem et 15-minutters manuel rulleskift og et 3-minutters automatisk skift tilføjer meningsfulde produktive timer på tværs af et skift.
Hvad skal du se efter, når du køber konverteringsudstyr
Indkøb af konverteringsudstyr starter med at matche maskinen til produktmixet. En linje, der vil køre for det meste servietter, har andre krav end en, der kører nålestansede geotekstilruller hver dag.
- Hastighedskompatibilitet — konverteringslinjen skal følge med den langsomste produktionslinje, der fodrer den.
- Breddeområde -kontroller minimums- og maksimumsbredderne, ikke kun den maksimale trimbredde.
- Kapacitet for rullediameter — Bekræft, at afrulningsstativet kan håndtere de jumborullevægte, du faktisk producerer.
- Spændingskontrol — kig efter uafhængige spændingszoner med hurtig respons, fordi lette og tunge stoffer opfører sig forskelligt.
- Automatiseringsniveau — automatisk kernebelastning, splejsning og rulleskift reducerer direkte de største arbejdsomkostninger på linjen.
- Energi og vedligeholdelse — sammenlign motoreffektivitet, intervaller for udskiftning af knive og adgang til sliddele.
Leverandørerfaring er vigtig ved konvertering mere end i andre linjesegmenter, fordi konverteringsproblemer normalt diagnosticeres på tværs af grænsen mellem hovedlinjen og efterbehandlingsudstyret. Changshu Hongyi Nonwoven Machinery er et eksempel på en leverandør med mere end 20 år inden for nonwoven-maskiner og udstyr installeret i mere end 20 lande, herunder Mexico, Brasilien, Tyrkiet, Egypten, Bangladesh og Vietnam. Den bredde hjælper, når en linje skal tunes til forskellige råmaterialer, klimaer og operatørfærdighedsniveauer.
Før du forpligter dig, skal du gennemgå leverandørens seneste branche nyheder og case-referencer for at bekræfte, at de aktivt bygger og understøtter linjer i din produktsektor i stedet for at sælge enkeltstående prototyper.
Ofte stillede spørgsmål om nonwoven konvertering
Er nonwoven-konvertering det samme som nonwoven-fremstilling?
Nej. Fremstillingen fremstiller selve stoffet gennem banedannelse og limning; konvertere forvandler den fremstillede rulle til dimensionerede, viklede, afskårne eller færdige produkter. Fremstilling bestemmer stoffets egenskaber, mens konvertering bestemmer produktformat og anvendelighed.
Hvilke breddetolerancer er realistiske for slidsede nonwoven-ruller?
For hygiejne- og servietterprodukter er ±1 til ±2 mm breddetolerance typisk. For tungere industrifilt og geotekstiler er ±3 mm mere almindeligt. Tolerance afhænger af stofvægt, kantkvalitet og stabilitet ved afviklingsspænding.
Kan en konverteringslinje håndtere forskellige nonwoven-typer?
Ja, indenfor grænserne. En skærelinje kan normalt behandle nålestansede, termobundne og airlaid-stoffer, når bladtype, spændingsindstillinger og viklingsparametre er justerbare. Meget lette smelteblæste baner og tunge stive filt kan kræve forskellige knivsystemer eller viklingsvalseoverflader.
Hvad er den største skjulte omkostning ved konvertering?
Nedetid for rulleskift og afviste ruller ved opstart er de to mest undervurderede omkostninger. Begge er direkte reduceret af automatisk rulleskift og gentagelig spændingskontrol, hvilket er grunden til, at disse funktioner betaler sig selv hurtigt på linjer med hyppige produktskift.


