

Hvis dit mål er en 500 g/m² nålestanset geotekstil, vil en termisk bundet linje bygget til 80 g/m² vat ikke gøre det økonomisk. Vælg produktionsprocessen for nonwoven stof fra det færdige produkt baglæns: fibertype, vægt, bredde, bindingsmetode, hastighed og kvalitetstolerance. At sammenligne maskinpriser først er den almindelige fejl. En mere sikker sekvens er: definer stofspecifikationen, match procesruten, dimensioner linjen, og anmod om tilbud.
Denne vejledning dækker nålestanse-, termo-bonded-, airlaid- og spunbond-ruter. Det viser, hvor omkostninger og risiko normalt optræder. Hvis du allerede kender din slutanvendelse, så start med sammenligningstabellen.
Start med specifikationen for færdigt stof
Skriv seks tal ned: fibertype, blandingsforhold, målvægt (g/m²), bredde (mm), linjehastighed (m/min) og bindingsmetode. Tilføj de kritiske tolerancer: tykkelse, trækstyrke i maskin- og tværretninger, forlængelse, luftgennemtrængelighed og krympning. En geotekstil kan acceptere 10 % vægtvariation; en medicinsk serviet eller bilbeklædning må ikke.
Konklusion: vælg den proces, der opfylder den strengeste kritiske specifikation. Hvis tværgående trækstyrke er kritisk, betyder krydslapning og nåletæthed mere end maksimal hastighed. Hvis blødhed og fylde er kritiske, kan termisk binding slå kraftig nålning.
Sammenlign de vigtigste ikke-vævede procesruter
Brug denne tabel til at eliminere ruter, der ikke kan nå dit produkt. Det er et filter, ikke et maskintilbud.
| Proces rute | Typiske fibre | Web dannelse | Bindingsmetode | Fælles produkter | Hovedbegrænsning |
|---|---|---|---|---|---|
| Kardet nåle-punch | PET, PP, uld, jute, genbrugsfibre | Kardning og krydslapning | Mekanisk nålestansning | Geotekstiler, filt, tæppebagside, bilbeklædning, renseklud | Kraftig nålning kan reducere blødhed og luftgennemtrængelighed |
| Termisk bundet | Bi-komponent PET/PP, blandede fibre | Kardning og krydslapning | Varmluftovn eller kalender | Vat, polstring, isolering, hygiejnelag | Fiber skal indeholde en termisk bindemiddelkomponent |
| Airlaid | Papirmasse, korte fibre, genbrugsaffald | Luftdannelse | Latex, termisk eller nålestanse | Affaldsfilt, absorberende puder, filtrering | Luftstrøm og støvkontrol tilføjer kompleksitet |
| Spunbond eller smelteblæst | Polymerspåner, hovedsageligt PP | Direkte ekstrudering | Termisk kalender eller selvbindende | Medicinsk stof, hygiejne, filtrering | Afhængighed af polymerkvalitet og høj kapitalindgang |
Hvis dit produkt er holdbart filt til veje, møbler eller biler, er nålestik normalt den første vej til undersøgelse. Hvis dit produkt er blød vat til sengetøj eller beklædning, fortjener termisk binding et nærmere kig. Hvis du behandler genbrugsfibre eller affaldsfibre, kan airlaid reducere kravene til fiberlængde, men det kræver stærk støv- og luftstrømskontrol.
Match fiberforberedelse til processen
Fibervalg afgør, hvad linjen skal gøre før webdannelse. Lange korte fibre har brug for skånsom åbning og blanding for at undgå brud. Korte og genbrugsfibre har brug for mere aggressiv åbning. Hvis blandingsforholdet varierer med mere end 2-3 %, afviger vægt og styrke. Fiberforberedelse sætter stabiliteten af hele processen.
En storkammerblender blander flere fibre i batcher; en fiberblandemaskine udjævner forholdet før kartning. For baggrund, læs denne guide til nonwoven storkammerblendermaskine .
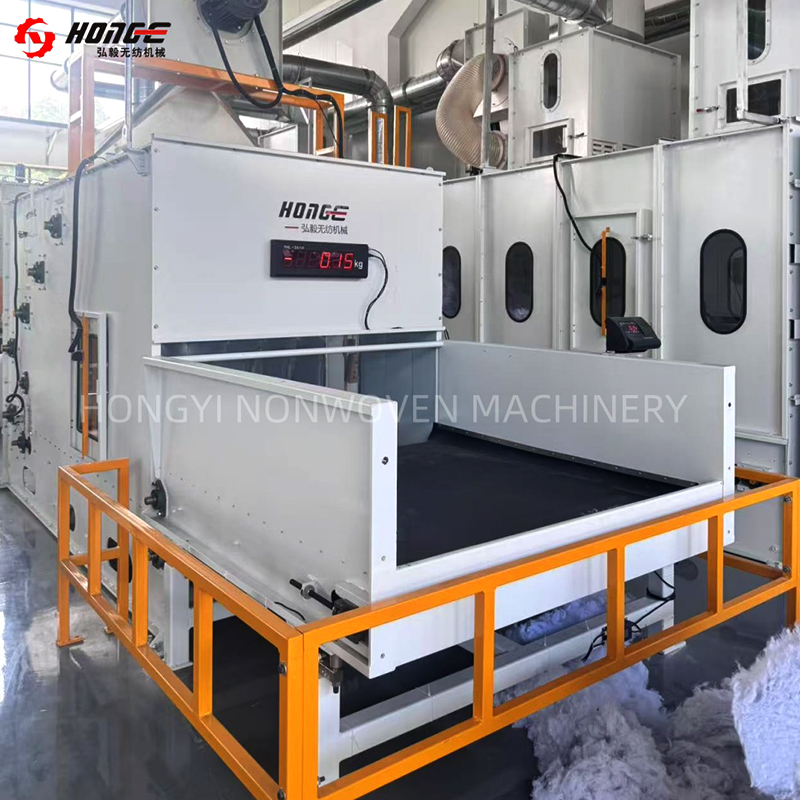 HYHM fiberblandingsmaskine til nonwoven åbning og blanding Den foråbner ballede fibre og vejer dem proportionelt før kartning, hvilket hjælper med at jævne blandingsforhold efter kammerblanding. Se produkt →
Bed leverandøren om at prøve din faktiske balleblanding, ikke en standard prøve af nyfiber. Fiberlængdefordeling, fugt og oliefinish ændrer kortets adfærd.
Vælg webdannelse og binding sammen
Kardning frembringer en tynd bane med fibre for det meste rettet i maskinretningen. Krydslapning folder nettet for at opbygge vægt og tværgående styrke. Nålestansning sammenfiltrer fibre mekanisk. Højere nåletæthed øger styrken, men sænker normalt luftgennemtrængeligheden og blødheden. Den rigtige balance kommer fra en prøvematrix.
For nålestanselinjer skal du kontrollere vævsvægt pr. lag, antal omgange og stansefrekvens. Dårlig omgangskontrol skaber tykke og tynde bånd, der bliver til svage steder. For termisk bundne linjer styrer ovntemperatur, lufthastighed og opholdstid bindingen.
 HYPW Cross Lapper til selv nonwoven-webformation Den folder og lægger kartede baner jævnt til målvægt og tykkelse før nålestansning eller termisk limning, hvilket understøtter ensartet omgangskontrol. Se produkt →
Bed om et procesvindue, ikke én indstilling. For eksempel 200-600 g/m² ved 2-8 m/min med 80-250 slag/cm². Et smalt vindue betyder mindre fleksibilitet; et bredt vindue kræver kvalitetstjek i begge ender.
Indstil kapacitet, bredde og hastighed før pris
Kapacitet er ikke linjehastighed alene. Brug denne grove formel:
- Årlig ydelse (kg) = vægt (g/m²) × bredde (m) × hastighed (m/min) × 60 × driftstimer × effektivitet.
- Divider gram med 1.000 for at få kilo.
- Brug 70-85 % effektivitet for en ny linje, ikke det teoretiske maksimum.
For 1.200 tons om året af 300 g/m² filt ved 2,5 m bredde kræver 6.000 timer ved 80 % effektivitet omkring 5,6 m/min. En maskine, der kun opnår hastighed på let stof, vil ikke nå målet på tungt stof. Bredden har også betydning: Hvis slutproduktet har brug for 3,2 m efter krympning, kan en 2,5 m linje ikke levere.
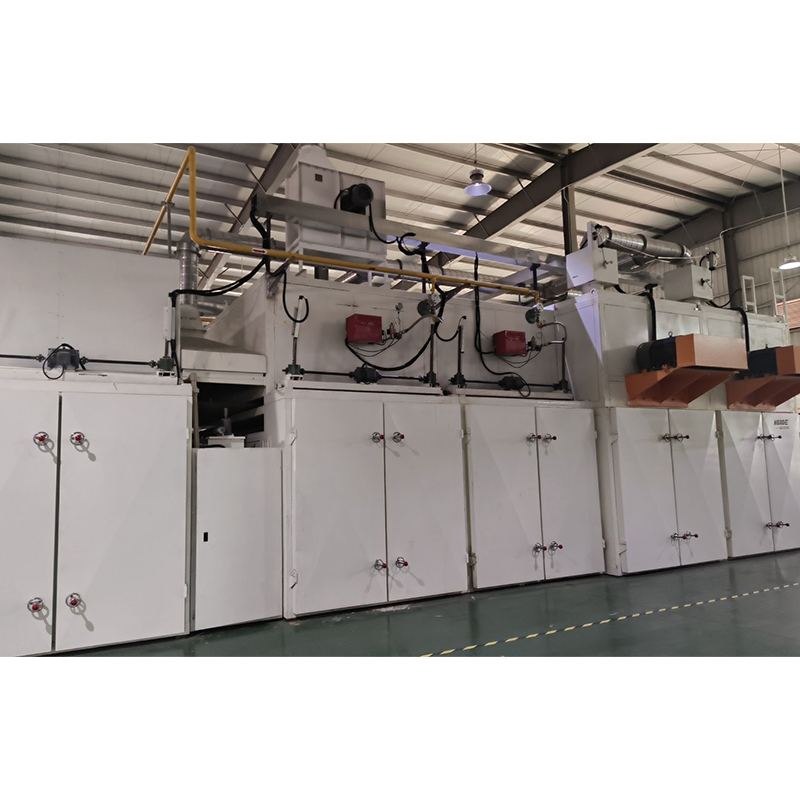 HYHX Nonwoven stofovn til termisk limning og varmeindstilling Termisk binder krydsoverlappede baner ved varmluftindtrængning, hvilket producerer tykt termisk bindende vat; arbejdsbredde op til 5000 mm og varmeindstilling op til 220°C. Se produkt →
Trimaffald og kantkvalitet hører med i beregningen. Forkantskæring og pålidelig vikling kan genvinde nogle tab, især på tyk filt.
Gennemgå kvalitetskontrol og accepttests
Aftal accepttest før underskrift. Til nålestanset stof, testvægt, tykkelse, trækstyrke i begge retninger, forlængelse og luftgennemtrængelighed. Til termisk bundet stof tilføjes krympning, delaminering og overfladeensartethed. For airlaid affaldsfilt, tjek densitetsvariation og støv.
Brug en prøveudtagningsplan, ikke en endelig prøve. Tag tre prøver pr. skift i de første 72 timer, derefter en pr. skift efter stabil produktion. Hvis kontrakten siger ±5 % vægt, så spørg, hvordan linjen holder det mål, når fiberfugtighed ændres.
Brug et simpelt omkostningstjek
Købsprisen er kun en del af levetidsomkostningerne. Nedenstående diagram er illustrativt, men fiber og energi dominerer normalt. Arbejdskraft og vedligeholdelse afhænger af automatisering og lokale lønninger.
Når du sammenligner tilbud, spørg efter tilsluttet belastning, trykluftbehov og reservedelsforbrug. En linje med lavere energi pr. kilo kan koste mere på forhånd og mindre over tre år. Spørg også efter automatiseringsomfang: automatisk dosering, spændingskontrol og oplagring af recepter reducerer spild og operatørfejl.
Kør en prøveperiode i lille skala, før du forpligter dig fuldt ud
Et forsøg er den billigste måde at reducere risikoen på. Kør din fiber, målvægt og bredde ved lav, mellem og høj hastighed. Registrer indstillinger og testresultater. Målet er at finde det stabile vindue, ikke at bevise, at maskinen kan køre.
Typisk resultat: mellemhastigheder holder vægt og trækstyrke bedst. Tophastighed kan give god vægt, men svag tværgående styrke. Laveste hastighed kan overnåle nettet. Brug prøvedata til at indstille garanteret ydeevne, ikke den maksimale hastighed i brochuren.
Almindelige fejl, når du vælger en proces
- Vælg efter pris, før du definerer stofspecifikationen.
- Brug af nyfibertestdata til et genbrugsfiberprojekt.
- Ignorerer tværgående styrke, når balanceret trækstyrke er påkrævet.
- Accepterer ét hastighedsnummer uden vægt og bredde.
- Glemmer energi, trykluft og reservedele i levetidsomkostninger.
- Udelade accepttest uden for kontrakten.
FAQ
Hvad er den bedste nonwoven-produktionsproces for filt?
For holdbar filt er kartet nålestansning normalt det bedste udgangspunkt. Den håndterer PET, uld, jute og genbrugsblandinger og kan nå tunge vægte. Termisk binding er bedre, når blødhed og bulk betyder mere end mekanisk styrke.
Hvordan vælger jeg mellem nålestik og termisk binding?
Spørg, om fiberen kan bindes ved varme, og om produktet har brug for høj trækstyrke eller høj loft. Nålestempel giver mekanisk styrke og holdbarhed. Termisk binding giver blødhed og stabil tykkelse, men kræver en termisk bindefiber.
Kan én linje producere flere nonwoven-produkter?
Ja, indenfor grænserne. En linje kan køre en række vægte og blandinger, hvis kortet, krydslappen og limningssektionen er dimensioneret til de tungeste og letteste produkter. Test procesvinduet; ikke antage det.
Hvad skal jeg inkludere i en leverandørprøveanmodning?
Angiv fibertype, blandingsforhold, målvægt, bredde, påkrævet trækstyrke og forlængelse og endelig påføring. Bed om testresultater ved tre hastigheder og et skriftligt procesvindue.
Den pålidelige måde at vælge en nonwoven-produktionsproces på er at starte med stoffet, filtrere procesruten, dimensionere linjen med reel kapacitetsmatematik og verificere med en prøve. Prisen kommer efter disse trin.
For nålestansning, termisk limning eller airlaid affaldsfilt, sammenligne hele udstyrskæden fra åbning og blanding til oprulning og skæring. Lær mere om nonwoven maskinløsninger og definer specifikationen før du anmoder om et endeligt tilbud.


